Smart tillverkning i Europa har gått långt bortom PLC:er plus instrumentpaneler. Idag inkluderar det datorseendeinspektion, AI-driven optimering, digitala tvillingar som kräver live-trohet, och edge-kluster som måste bete sig som mini-datacenter - tillförlitligt, varje dag.
I den verkligheten är den vanligaste skalningssmärtan ofta inte modellen eller GPU:n. Det är nätverket: överbelastning, jitter och paketförlust som dyker upp precis när du lägger till nästa linje, nästa uppsättning kameror eller nästa analyspipeline.
Why factory AI stresses networks differently
Industriella datamönster kan vara lite… otrevliga. Du ser ofta:
- High-rate vision streams feeding inference nodes and storage simultaneously
- Burstiga “incast”-moment när många enheter rapporterar samtidigt (larm, batchhändelser, statistik vid cykelslut)
- Öst-västlig trafik mellan noder för analys, funktionsextraktion och simulering
- En blandning av hårda realtidsliknande flöden (inspektionsstyrning, robotkoordinering) tillsammans med mindre kritisk trafik
I best-effort-nätverk kan mikroutbrott och kötryck leda till paketförluster och omsändningar - en vanlig väg till svanslatensspikar. (Det är därför “förlustfri Ethernet”-designer för RDMA vanligtvis förlitar sig på mekanismer som PFC och ECN/DCQCN, med noggrann justering över hela sökvägen.)
CN5000’s förlustfria, kongestionsfria skalningsfabric
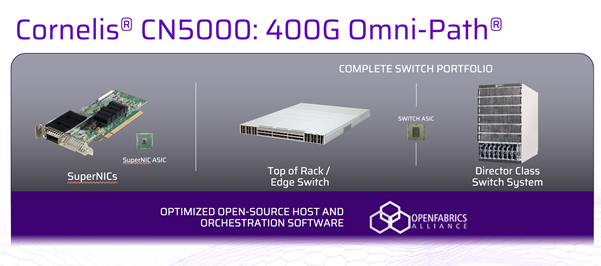
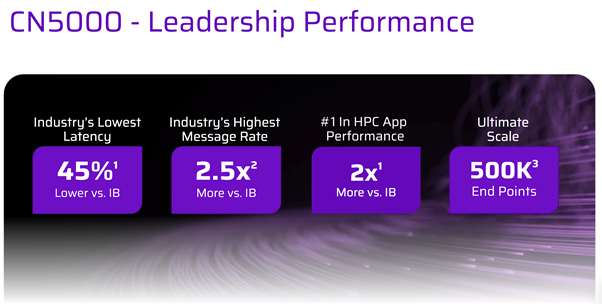
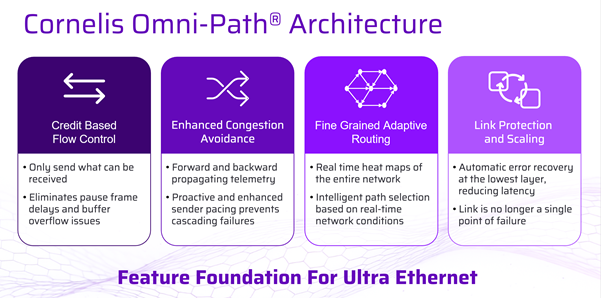
Cornelis beskriver CN5000 som att leverera förlustfri, överbelastningsfri dataöverföring med hjälp av kreditbaserad flödeskontroll och dynamisk finkornig adaptiv routing, utformad för att hålla genomströmning och latens förutsägbar när belastningen ökar.
Ett användbart sätt att rama in det för tillverkare:
CN5000 försöker inte “hantera” överbelastning i efterhand - den är designad för att förhindra förluster och hantera överbelastning beteendemässigt över hela nätverket.
Cornelis’ CN5000 Director Class Switch-material lyfter också fram finkornig telemetri och realtidsanalys av trafik för att upptäcka överbelastning och optimera prestanda, plus högtäta skalpunkter som upp till 576 portar av 400G i director-class-plattformen.
Jämförelse: CN5000 Omni-Path vs vanliga nätverksmetoder för AI/edge-kluster i fabriker
|
Vad du bryr dig om inom smart tillverkning |
Cornelis CN5000 Omni-Path |
RoCEv2 på Ethernet (förlustfri Ethernet-design) |
InfiniBand (typiska distributioner) |
|
Primärt designmål |
Lossless, congestion-free scale-out network for AI/HPC-style traffic patterns |
RDMA över Ethernet, vanligtvis konstruerat för att bete sig förlustfritt för RDMA-klasser |
Förlustfri fabric-beteende med kreditbaserad flödeskontroll (vanliga driftsättningar) |
|
Hur förlustfrihet hanteras |
Kreditbaserad flödeskontroll + fabric-nivåns trängselbeteende (Cornelis beskrivning) |
Ofta via PFC + ECN/DCQCN (konfiguration och justering från ände till ände krävs) |
Kreditbaserad länkflödeskontroll för att undvika paketförluster i nätet (typisk egenskap) |
|
Trängselhantering |
Adaptiv routing + kongestionsmedvetet fabric-beteende (Cornelis beskrivning) |
ECN/DCQCN-liknande överbelastningssignalering och hastighetsjustering; PFC som säkerhetsnät |
Inbyggda fabric-mekanismer och mogen operativ verktygslåda i många HPC-miljöer |
|
Driftmässig betoning |
Skalbar effektivitet + telemetri/trafikanalys (Cornelis) |
Starkt beroende av konsekvent PFC/ECN-konfiguration över hela sökvägen |
Väljs ofta där deterministiskt fabric-beteende prioriteras |
|
Varför det spelar roll på fabrikskanten |
Hjälper till att hålla latensen förutsägbar när vision + analys + simulering kolliderar i samma pod |
Kan fungera bra, men “förlustfri Ethernet”-teknik blir en del av projektets omfattning |
Ett känt alternativ för låg latens, förlustfria fabric (vanligare i HPC-miljöer) |
Poängen är inte ”det finns bara ett rätt svar.” Det är att smarta tillverkningskantkluster beter sig som nedskalade AI/HPC-miljöer, och CN5000 är uttryckligen positionerad för dessa trafikmönster - förlustfri, med hanterad överbelastning och observerbar i stor skala.
Där Hammer passar för att förvandla ett nät till en distribuerbar europeisk lösning
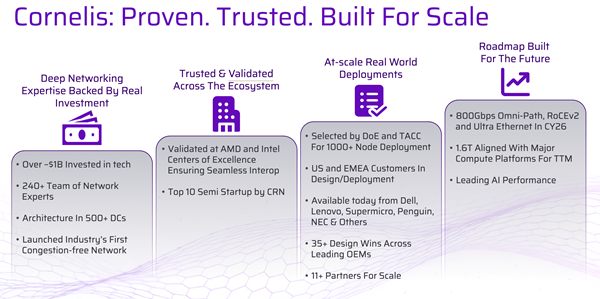
Tillverkare köper sällan “ett fabric” isolerat. De köper ett partnerlevererat resultat: en validerad design, integrerade rackbyggen, logistik som matchar utrullningsfönster och supportbarhet som inte kollapsar vid den första incidenten.
Så, i en Cornelis-kontext är Hammer’s roll den pragmatiska: att hjälpa kanalen leverera CN5000 på ett sätt som matchar hur europeisk tillverkning tenderar att rulla ut projekt - pilotpod → första linjen → första platsen → multi-site repeterbarhet.
Användningsfall som passar perfekt till CN5000:s funktionsuppsättning
1) Inspektionspodar för vision som inte tål prestandavariationer
Högupplöst inspektion skapar uthålligt genomflöde plus skurar (metadata, lagringsskrivningar, händelseutlösare). Förlustfritt, trängselhanterat beteende hjälper till att minska effekten av “det fungerade tills vi lade till två kameror till”.
2) Digitala tvillingloopar som kräver live-fidelitet
En tvillingmatad sen blir ett rapporteringsverktyg, inte ett operativt verktyg. CN5000:s positionering kring överbelastningsfri överföring plus telemetri/analys är direkt relevant när du behöver stabila, observerbara flöden i kanten.
3) Fabriksanalys i stor skala - utan den spröda nätverksfasen
När du skalar från en linje till många blir burst-tryck och incast-liknande beteende vanligare. Om paketförlust börjar driva omsändningar och tail-latens, lider stabiliteten. En fabric som är utformad för att förbli förlustfri under belastning förändrar skalningshistorien.
Referensarkitektur: en “fabriks-AI-pod” som skalar
Ett enkelt, repeterbart mönster som ofta fungerar bra är fabriks-AI-poden: ett självständigt edge-kluster som kör realtidsdelarna lokalt, samtidigt som det integrerar uppströms för träning och optimering av hela flottan.
Kärnkomponenter
- 4–32 GPU/CPU-noder för inferens + analys
- Lokal högpresterande lagring (visionsbuffertar, funktioner, kort retention)
- Ett dedikerat skalbart fabric för öst-västlig trafik (där det mesta av smärtan ligger)
- Säker nord–sydlig anslutning till fabriksnätverket och centrala tjänster
Där CN5000 placeras:
- Som det öst-västliga nätverket mellan beräkning och lagring för att hålla latensen förutsägbar under blandad belastning
- Tillhandahåller telemetri och trafikanalys för att upptäcka trängsel och optimera prestanda innan operatörer märker av avvikelser
Där Hammer hjälper:
- Partnerledda validerade designer och rackintegrering så att varje poddistribution är repeterbar över platser
Den stora vinsten: denna arkitektur skalar operativt. När du väl kan distribuera Pod v1 rent, kan du replikera den över anläggningar med betydligt färre okända faktorer.
Operationalisera prestanda med telemetri (eftersom fabriker inte har tid för gissningar)
Nätverksproblem inom tillverkning anländer sällan artigt. De anländer som:
- intermittenta inspektionsmissar
- oförklarade inferensfördröjningar
- en rad som “känns långsammare” efter en uppdatering
- nattliga analysjobb som plötsligt överskrider underhållsfönstret
Det är därför CN5000’s betoning på finkornig telemetri och realtidsanalys av trafik är mer än en trevlig funktion - det är en operativ möjliggörare. Cornelis beskriver uttryckligen telemetri/analys som används för att upptäcka överbelastning och optimera prestanda över stora antal slutpunkter.
I praktiska termer stödjer telemetri:
- Snabbare isolering av grundorsak (beräkning, lagring eller fabric?)
- Proaktiv justering (upptäck heta länkar och mönster tidigt)
- Säkrare skalning (lägg till kameror/noder med bevis, inte förhoppningar)
Och eftersom Hammer stödjer leverans och integrering via partner kan du baka in dessa operativa förväntningar i driftsättningen från dag ett snarare än att eftermontera observerbarhet efter den första produktionsskräcken.
Avslutning: behandla nätverket som förstklassig arkitektur
Om du menar allvar med att påskynda smart tillverkning i Europa, behandla nätverket som en förstklassig del av arkitekturen.
Cornelis CN5000 levererar ett nätverk designat och marknadsfört för förlustfri, kongestionsfri skalbar prestanda, med adaptiv routing och djup synlighet.
Hammer hjälper till att göra denna kapacitet distribuerbar genom den europeiska kanalen - repeterbar, supportbar och byggd för tillväxt.
FAQ: Cornelis CN5000 inom smart tillverkning
Vad används Cornelis CN5000 till inom smart tillverkning?
CN5000 används som den öst–västliga sammankopplingen inuti en fabriks “AI-pod”; den höghastighetsfabric som förbinder beräkningsnoder (GPU/CPU), lokal lagring och analystjänster. Inom smart tillverkning är det den interna trafiken där bildströmmar, featureextraktion och simulering/analys kolliderar, och där trängsel först visar sig när du skalar upp kameror, linjer och pipelines. Målet är förutsägbar latens och genomströmning under belastning, inte bara hög toppbandbredd.
Varför orsakar AI-arbetsbelastningar i fabriker nätverksstockning och jitter?
Fabriksdata tenderar att vara högfrekvent, burstig och synkroniserad:
- Flera bildflöden kan träffa inferens och lagring samtidigt.
- “Incast”-ögonblick inträffar när många enheter rapporterar samtidigt (larm, händelser vid cykelslut, batch-slutföranden).
- Du får uthålligt genomflöde plus mikroutbrott, vilket ökar kötrycket.
På best-effort-nätverk leder det ofta till köbildning, paketförluster och omsändningar, vilket är precis hur svarstidsökningar i slutet uppstår, vanligtvis precis när du lägger till “bara en till” kamera, linje eller pipeline.
Hur skiljer sig CN5000 från “förlustfritt Ethernet”-designer som RoCEv2?
I många RoCEv2-miljöer uppnås “förlustfritt Ethernet”-beteende genom att konstruera Ethernet-sökvägen (vanligtvis med PFC + ECN/DCQCN) och finjustera den från ände till ände.
CN5000 positioneras vanligtvis som att ta ett annat tillvägagångssätt: kreditbaserad flödeskontroll och hantering av överbelastning på fabric-nivå (plus adaptiv routing) för att förhindra att förluster och överbelastning snöbollar.
Den praktiska skillnaden är var den operativa komplexiteten ligger:
- RoCEv2: mer i Ethernet-konfiguration/justeringsdisciplin
- CN5000: mer i fabric-design + policy, med mindre beroende av “förlustfri Ethernet”-reglage
När skulle en tillverkare välja CN5000 Omni-Path jämfört med InfiniBand?
Båda strävar efter förutsägbart, låg-jitter-beteende för skalbart beräknande. Beslutet handlar vanligtvis om ekosystem och drift:
- Välj det alternativ som bäst passar din befintliga verktygskedja, kompetens, supportmodell och upphandlingsverklighet.
- Use a “pod” lens: if your edge cluster behaves like a mini AI/HPC environment and you care most about stable scaling under mixed workloads, compare them on real collective-heavy and bursty factory patterns, not just clean lab benchmarks.
Hur hjälper telemetri och trafikanalys verksamheten på fabriksgränsen?
Fabriksnätverksproblem presenterar sig sällan som tydliga larm. De dyker upp som:
- intermittenta inspektionsmissar
- oförklarade inferensfördröjningar
- analysjobb som överskrider underhållsfönster
Finkornig telemetri hjälper dig att snabbt svara på “beräkning, lagring eller nätverk?” och upptäcka heta länkar, trängselmönster eller effekter av bullriga grannar innan operatörer känner av prestandaförsämring. Det är det som gör skalning säkrare; du lägger till kameror/noder med bevis, inte gissningar.
Vilken roll spelar Hammer Distribution vid driftsättning av CN5000 i Europa?
Hammers roll är vanligtvis att göra nätet distribuerbart och repeterbart snarare än “bara köpt”:
- validerade designer mappade till arbetsbelastningen
- integrerade rackbyggen och förhandstestning
- logistik anpassad till utrullningsfönster
- supportmönster för verkliga incidenter (dag-2-operationer)
I praktiken stödjer detta den vanliga tillverkarvägen: pilotpod → första linjen → första anläggningen → fleranläggningsreproducerbarhet.
Vad är en “fabriks-AI-pod” och var passar nätverket in?
En fabriks-AI-pod är ett repeterbart edge-kluster som kör realtidsinferens och analys lokalt, samtidigt som det integrerar uppströms för träning och flottoptimering. Ett typiskt mönster inkluderar:
- ~4–32 GPU/CPU-noder
- lokal höghastighetslagring
- ett dedikerat öst-västligt nät
Det mesta av skalningssmärtan ligger i det öst–västliga lagret, så fabric är den del du väljer för att hålla latensen stabil under blandade, skuriga belastningar.
Vilka smarta tillverkningsanvändningsfall drar störst nytta av en förlustfri, trängselhanterad fabric?
Användningsfall som blandar kontinuerligt genomflöde med burstar och synkronisering:
- Visioninspektionsmoduler (strömmar + metadatautbrott + lagringsskrivningar)
- Digitala tvillingloopar där förseningar förvandlar “operationer” till “rapportering”
- Skalad analys över många linjer (frekventa incast- och shuffle-liknande mönster)
Det gemensamma temat: att undvika omsändningsdriven svarstidsfördröjning som destabiliserar prestanda i realtid.
Vilka är de vanliga tecknen på att nätverket är flaskhalsen i edge AI?
Symtom som känns “mystiska” i produktion:
- Intermittenta inspektionsmissar eller inkonsekventa kassationsgrader
- Ojämn inferenstid (samma modell, olika latensmoment)
- Linjen “känns långsammare” efter skalning eller uppdateringar
- Nattliga/underhållsfönsterjobb överskrider plötsligt fönstret
Om systemet var stabilt och sedan försämras efter att nästa kamera/linje/pipeline lagts till, är fabric ofta en misstänkt, särskilt när problemet bara uppträder vid högsta samtidighet.
Vill du veta mer?